
Nódoas pretas em garrafas de vidro coloridas com pó de cromite – Causas
A cromite (FeCr₂O₄) apresenta um ponto de fusão extremamente elevado (≈2180°C). O vidro sódio-cálcico utilizado em garrafas funde a apenas 1400–1550°C . Não derrete completamente; em vez disso, os iões Cr³⁺ dissolvem-se, conferindo coloração. As partículas maiores retêm o espinélio sólido de cromite, resultando em manchas ou pedras pretas.
1. Tamanho excessivo das partículas do pó de cromite em bruto (causa primária mais comum)
- Presença de partículas grosseiras >100 μm : Apenas a superfície das partículas reage ligeiramente, enquanto o núcleo interno não se dissocia. Os grãos residuais de espinélio de cromite sólida formam manchas pretas duras visíveis. Os núcleos de cromite não reagidos podem ser observados ao microscópio após o corte.
- Para garrafas típicas de cor verde-cerveja, recomenda-se um coador de 325 mesh (≤45μm) . No mínimo, é necessária uma peneira de 200 mesh (≤74μm) que passe completamente. Resíduos excessivos de pó grosso ou aglomerados na peneira podem causar manchas pretas extensas.
- Aglomeração do pó: Os grumos formados pela humidade não podem ser desfeitos durante a mistura em lotes, formando localmente “partículas pseudogrossas” e criando também manchas pretas.
2. Baixa homogeneidade da mistura em lote e enriquecimento local.
A taxa de adição de pó de cromite é baixa (geralmente 0,2 a 0,6%). Tempo de mistura insuficiente, misturador de baixa eficiência ou estratificação provocada por uma grande diferença de densidade entre as matérias-primas levam à concentração localizada de pó de cromite. As partículas sobrepostas não conseguem dissociar-se durante a fusão, produzindo manchas pretas ou áreas escuras.
3. Processo de fusão inadequado
- Baixa temperatura do forno ou tempo de fusão insuficiente para a pilha de cromite : A camada inferior da pilha funde rapidamente, enquanto a camada superior tem um tempo de permanência curto. A cromite não se dissocia suficientemente. A temperatura insuficiente à saída e no anteforno transporta partículas não dissolvidas para o processo de conformação.
- Atmosfera redutora : A falta de oxigénio dentro do forno ou o excesso de pó de carbono criam uma forte redução localizada. Este altera a cor e precipita o ferro metálico e o crómio de baixa valência, formando manchas pretas metálicas. Para a coloração da cromite é necessário manter uma atmosfera oxidante; pequenas quantidades de nitrato de sódio podem ser adicionadas como oxidante.
- Convecção e agitação inadequadas do vidro: as partículas não dissolvidas não têm tempo suficiente para serem erodidas e dissolvidas pelo vidro fundido.
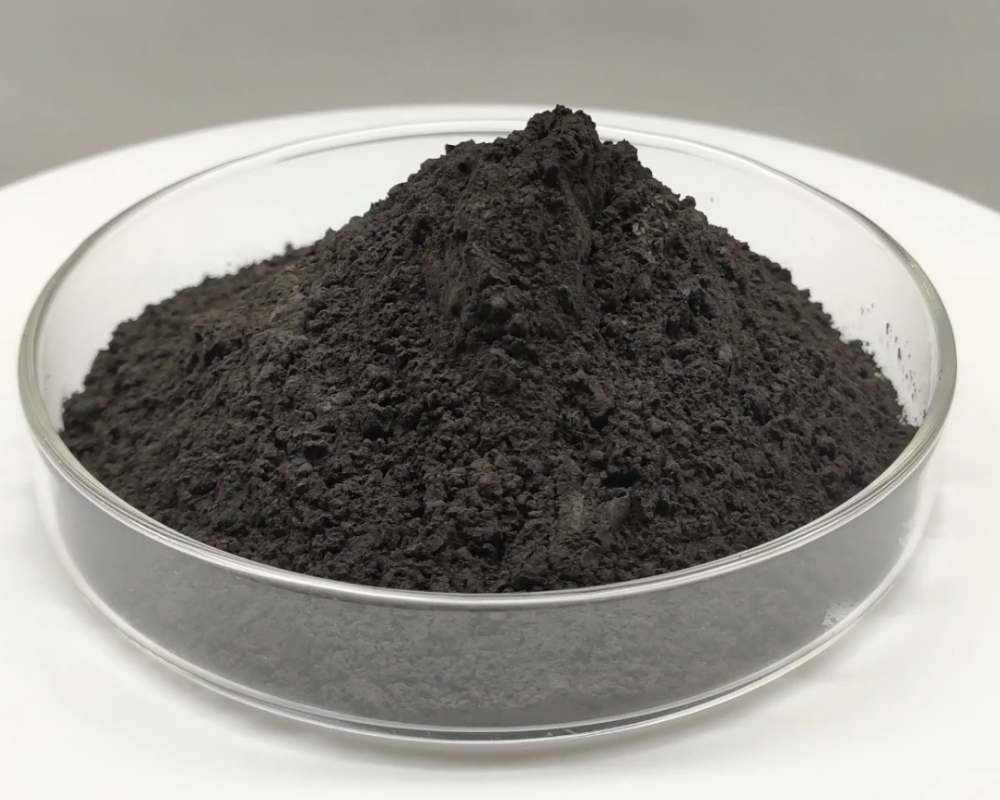
4. Manchas negras estranhas introduzidas por impurezas
- As impurezas de elevado ponto de fusão naturalmente associadas ao pó de cromite: ganga grossa, magnetite, limalha de ferro metálico e impurezas de minerais pesados também formam manchas pretas. Controle as impurezas de SiO₂, CaO e ferro elementar no pó de cromite.
- Descascamento do refractário do forno: Fragmentos de tijolos e refractários de cromo-magnésio que entram no vidro fundido. As características microscópicas destas manchas negras diferem das pedras de cromite das matérias-primas; o corte histológico permite diferenciá-las.
- Metais e impurezas refractárias trazidas por pedaços de vidro reciclados.
Método de identificação rápida
- Manchas pretas e duras permanecem após o polimento → partículas de espinélio de cromite não fundidas (problema de tamanho de partícula do pó de cromite)
- Manchas negras acompanhadas de pequenas bolhas e textura macia → principalmente ferro metálico precipitado devido à atmosfera redutora
- Aumento súbito de manchas negras logo após a troca do lote ou do pó de minério → verificação prioritária do resíduo da peneira e da distribuição granulométrica do pó de minério.
Ações corretivas correspondentes
- Pó de cromite: Adotámos o pó de cromite de 325 mesh , especialmente desenvolvido para vidro . Controlamos rigorosamente os resíduos da peneira, testamos a distribuição do tamanho das partículas e removemos partículas com um tamanho superior a 100 μm. Mantemos o pó livre de humidade e desfazemos os aglomerados.
- Preparação em lotes: Prolongue o tempo de mistura para garantir a homogeneidade e evitar a estratificação.
- Fusão: Estabilizar a temperatura do forno e garantir tempo suficiente de refinação e manutenção; manter atmosfera oxidante e evitar o excesso de redutor de carbono.
- Pré-tratar o pedaço de vidro para remoção de ferro e impurezas; inspecionar regularmente o lascamento do refractário do forno.